换线之后的第一件没人看:首件检验和防错设计,把"人不容易出错"做进流程里
信源:质量管理体系生产和服务提供控制相关要求框架;制造企业现场质量控制实践综合整理
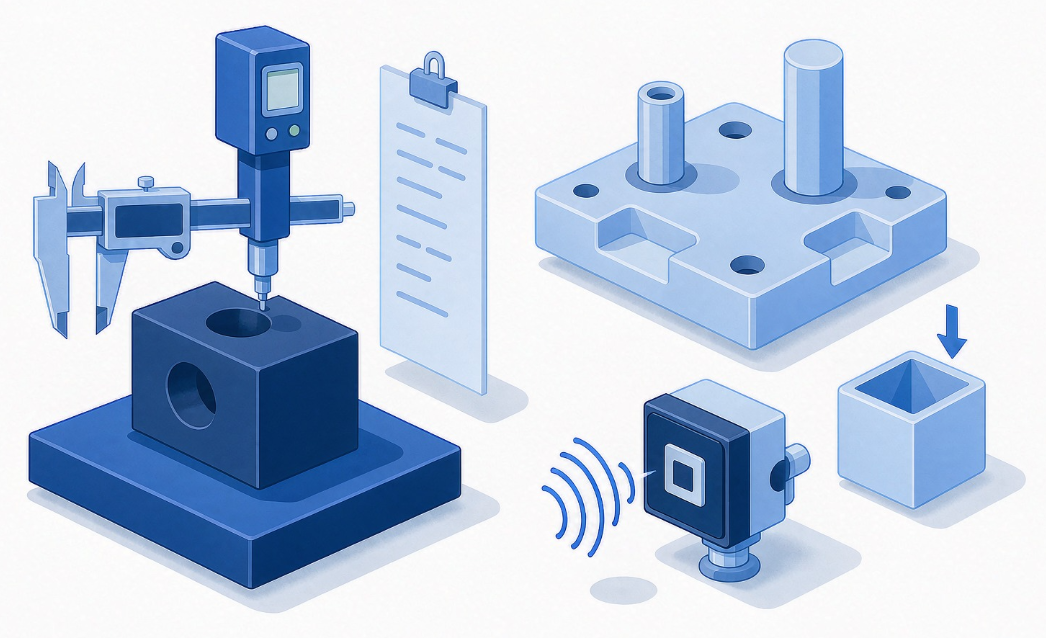
现场最贵的一种浪费,是"做了一整天,晚上才发现从第一件起就做错了"。这类批量不良的源头通常很集中:换模具、换批次、换班次、设备维修后、工艺参数调整后——凡是"状态发生变化"的时刻,都是批量不良的高发窗口。首件检验与防错,正是针对这两个环节的两件事。
首件检验:管住批次的"起点"
- 什么时机必须做:换批次/换材料、换模具或工装、换班次、设备维修或参数调整后、工艺变更后、长时间停机再启动、新产品首次投产——这些情形建议直接写进文件,不要靠"感觉";
- 确认什么:不只是外观。应覆盖图纸/规范上的关键特性(尺寸、性能、材质、装配正确性),必要时做功能试装或试运行;
- 谁来确认、怎么留痕:通常由操作员自检 + 检验员专检,双方签字,首件样件保留到该批次结束(客诉追溯时,首件样件常常是唯一能证明"当时做的是什么"的物证);
- 首件不合格怎么办:必须停线、调整后重新做首件确认——"边做边调"是这条流程最容易失效的地方;
- 别把它做成形式:常见的失效形态是"首件是先挑了一件最好的来测",正确做法是从正常生产中抽样确认。
防错:让错误发生不了,或者发生就立刻被发现
- 预防型(让错误做不下去):工装加定位销使零件只能装对一个方向、不同规格的接口做成不同形状、料架只放得下正确零件、系统不扫码就无法进入下一工序;
- 检测型(做错了立刻报警):传感器确认零件到位、称重判断数量、视觉检测判断方向、计数装置防止漏装、扭矩工具达到设定值才允许放行;
- 为什么防错比"加强培训"有效:培训解决的是"知不知道",防错解决的是"做不做得错"。人会疲劳、会分心、会赶时间,这是设计前提,不是态度问题;
- 防错装置本身也要管理:要有点检、有失效验证(比如用故意做错的样件测试装置会不会报警)、有旁路/屏蔽的审批与恢复记录——"防错装置被临时屏蔽后就再没恢复"是常见的隐患。
两者在体系里的落点
- 生产和服务提供的控制:首件检验、换线确认属于"受控条件"的一部分,应有明确的作业规范与记录;
- 标识与可追溯性:首件样件、批次号、换线时间点要能对应起来,出了问题才能锁定影响范围;
- 监视和测量资源:首件检测所用的量具必须在有效校准期内——否则首件"合格"本身就不成立;
- 不合格输出控制:首件不合格与防错报警触发的隔离、返工、放行,都要走统一的不合格处置流程;
- 持续改进:把反复出现的批量不良转化成防错改造项目,比每次开一次"质量专题会"有效得多。
来源:质量管理体系生产和服务提供控制要求框架及现场质量控制实践综合整理