成品检验再严,也只是给结果验尸:过程参数监控才是质量控制的主战场
信源:ISO 9001:2015 第 8.5.1 条"生产和服务提供的控制"相关要求;过程质量控制通行方法综合整理
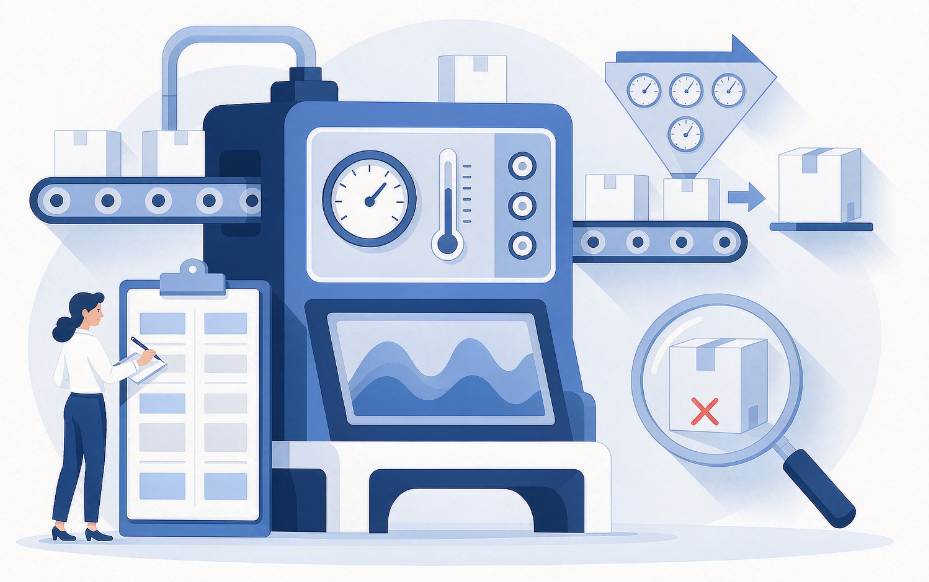
很多工厂的质量投入几乎全压在成品检验上:检验员编制齐全、检测设备精良、出货报告漂亮。但成品检验有一个无法逾越的天花板——它只能把问题拦在厂内,不能阻止问题发生。焊接温度超了上限,成品检验或许能检出强度不足,但那批材料已经废了;如果在参数越限的瞬间就干预,废品根本不会产生。过程参数是因,产品特性是果——质量成本的大头,永远藏在只检结果的工厂里。
先把"过程特性"找出来
- 定义:影响产品特性 but 不体现在产品上的参数——温度、压力、时间、转速、配比、张力、洁净度;
- 找法:顺着工艺流程问一句"这一步做坏了,下游会在哪个特性上看到"——答得出来的参数就是关键过程特性;
- 聚焦:一个过程抓两三个关键参数足够,把所有仪表读数都记一遍的表单,通常哪个参数都没人在意。
参数监控的三层做法
- 底线层——参数窗口:每个关键参数设定上下限,写进作业指导书;越限时操作工知道该停、该调、该报谁;
- 记录层——定时抄表:按班次定时记录实测值,抄表的价值不在留痕,而在"抄的时候发现异常"——只画正字的记录毫无意义;
- 分析层——趋势观察:参数一直贴着上限跑,虽然没有越限,漂移已经开始了——把参数画成趋势线,一周看一次,漂移在变成废品之前就能被按住。
只检结果 vs 盯住过程:一组对照
- 发现问题的时间:成品检验在一批做完之后,参数监控在坏事发生的当场;
- 损失范围:前者是一批,后者通常是一个工件;
- 整改依据:成品不合格要反推原因,参数异常自带原因——记录本身就是证据链;
- 对检验的定位:成品检验仍然必要——它是最后防线,但防线不该是全部兵力。