机械制造企业现场
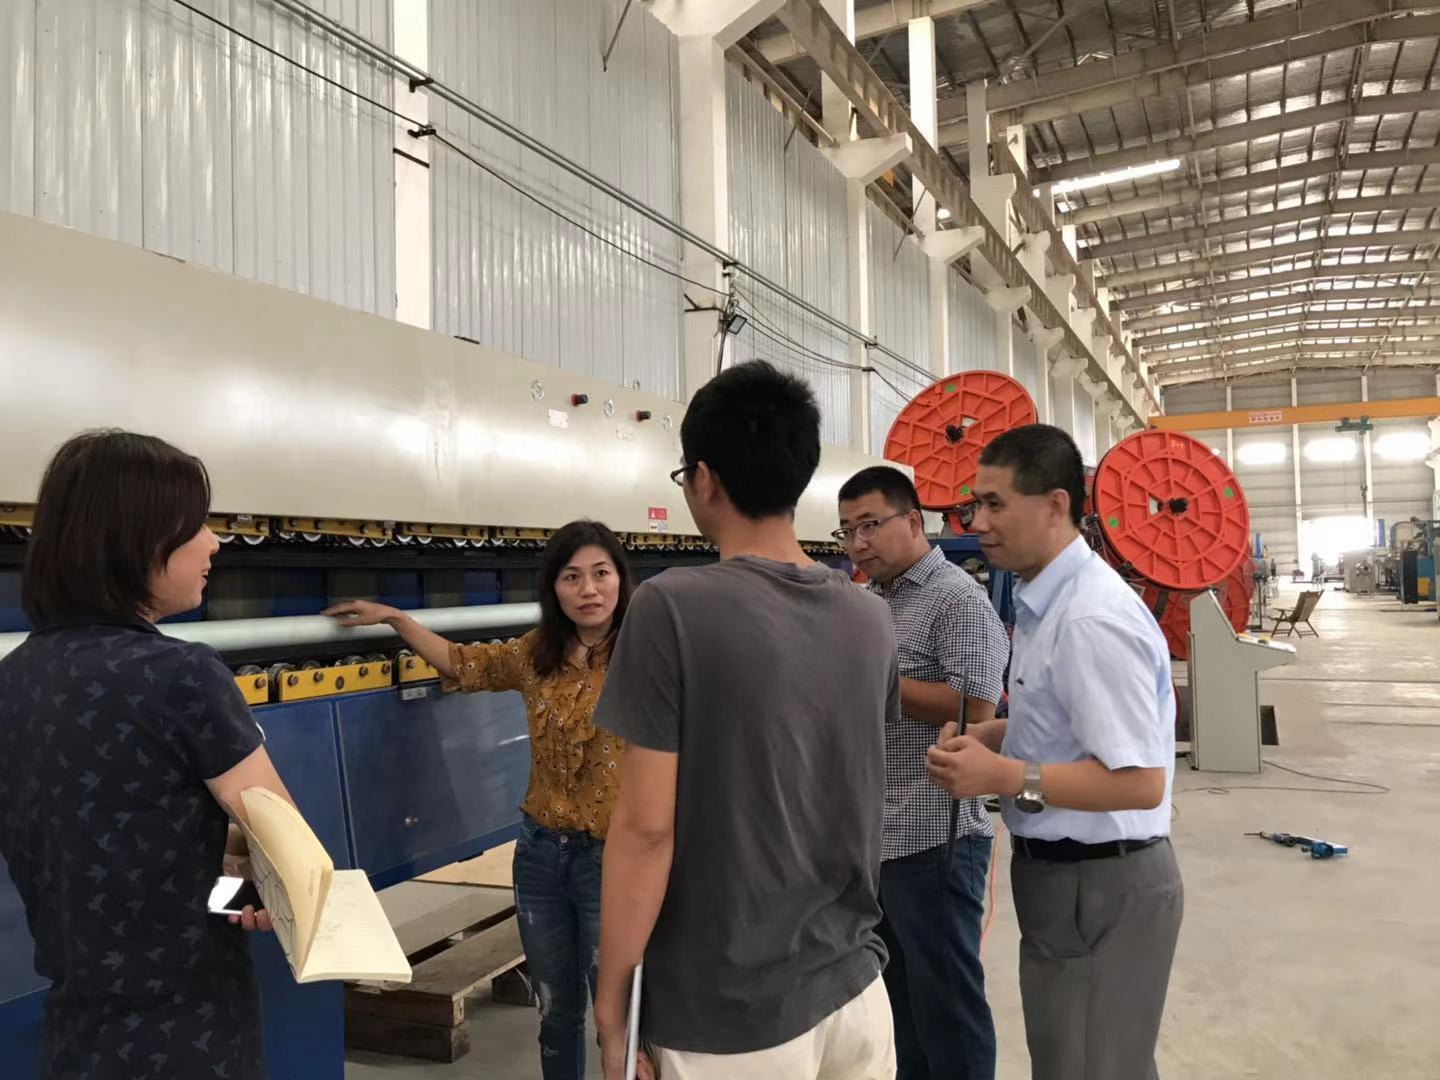
机加工车间对"合格"的理解常常是零件级的:这个孔位公差卡住了,这个粗糙度达标了。但从体系的角度看,机加工真正的风险不在单件精度,而在一致性——同一批一万件里第 9,000 件和第 1 件是否一样,换完刀之后的第一件和换刀前是否一样。单件精度靠机床,批次一致性靠管理。
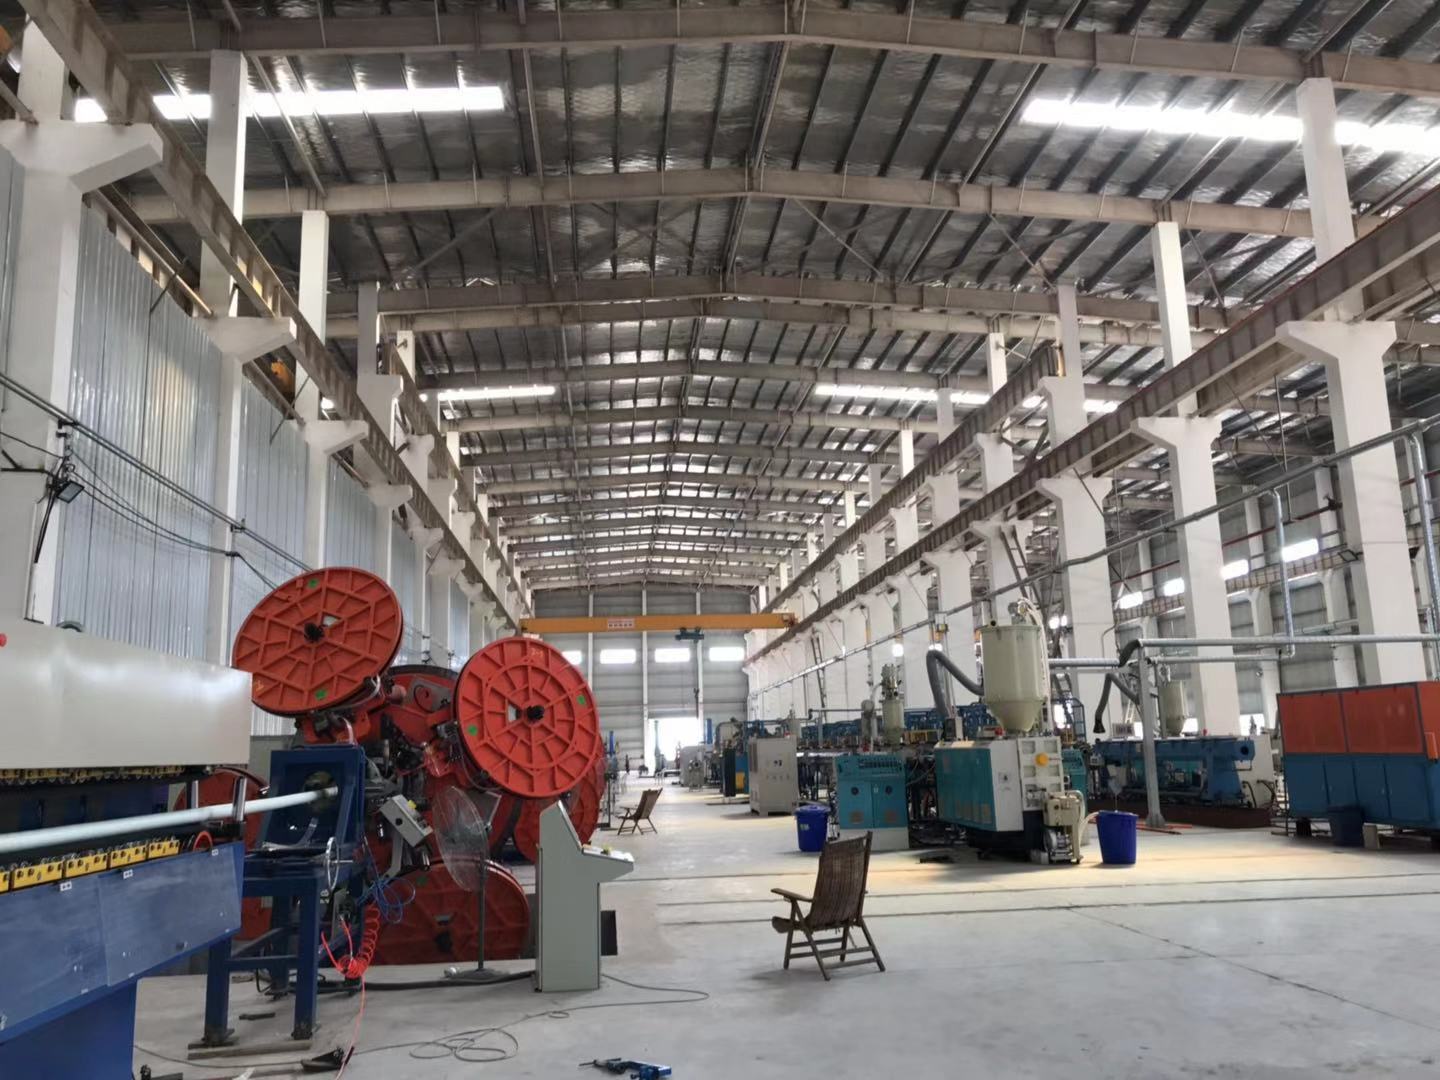
现场看什么:一致性是怎么被守住(或丢掉)的
- 首件检验的"重启"时机:不是每班开机能做首件就完事——换刀、换夹具、换批次、设备维修后,是否都触发了新的首件确认?现场问操作工"今天几点换的刀、换完谁验的",答案的质量就是管理的水位;
- 刀具与量具的寿命管理:刀具用到什么程度强制更换,是看时长、看件数还是看磨损?没有明确判据的车间,一致性全凭操作工手感;量具有没有超过校准有效期还挂在线边的,一看便知;
- 过程抽检的频次与记录:巡检记录如果每两小时一次、连续一周数据零波动,大概率是抄的。真实的抽检数据会随刀具磨损出现缓慢漂移——漂移本身不可怕,漂移了没有触发补偿动作才可怕。
一个典型的现场发现
在【客户名称,需核实】的现场,一条生产线在午休后直接开机继续加工,首件检验被跳过了——理由是"下午加工的是同一种零件"。但中间隔了一次上料和一次自动对刀。这暴露的不是员工态度,而是触发条件没有写清楚:程序文件里只写了"每班首件",没有写"中断后首件"。改一条文件,比开三次质量会议都管用。
给同类企业的三句话
- 一致性是设计出来的(触发条件写进文件),不是要求出来的(喊口号);
- 巡检数据的微小漂移是情报,抹平它的抄写是在销毁情报;
- 首件检验的本质是"确认变化之后系统回到受控状态",变化包括一切:换刀、换料、换人、断电。



公正
独立认证 程序透明
高效
管理先进
流程简捷
专业
致力专业
服务全球
诚信为本
服务万家
诚信